Artykuł sponsorowany
Jak rozdzielczość głowicy wpływa na małe kody 2D i zmienne dane w produkcji
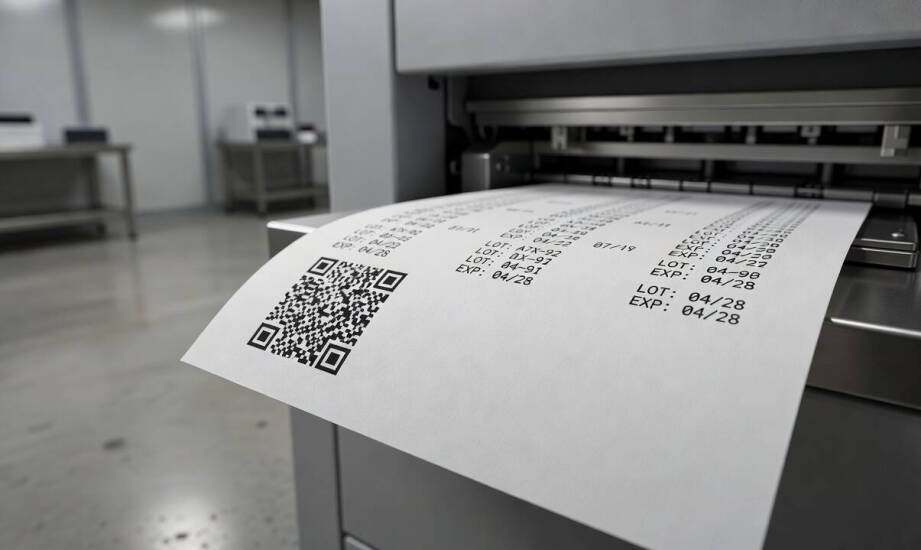
W warunkach szybkiej linii produkcyjnej ten sam projekt etykiety logistycznej z zakodowanym numerem serii i kodem 2D zazwyczaj działa bezbłędnie na standardowym formacie 100 x 150 mm. Problem pojawia się w momencie, gdy konieczne staje się zmniejszenie nośnika do wymiarów 50 x 70 mm lub zagęszczenie zmiennych danych na dotychczasowej powierzchni. Drobne moduły zaczynają tracić ostrość, zlewają się ze sobą, a skanery na kolejnych etapach łańcucha dostaw zgłaszają błędy odczytu. Taka sytuacja wymusza zatrzymanie procesu i weryfikację sprzętu znakującego. Kluczem do przywrócenia ciągłości nie jest wyłącznie zmiana projektu graficznego, ale zrozumienie mechaniki działania samego urządzenia i precyzyjne dopasowanie parametrów do fizycznych ograniczeń materiału.
Przeczytaj również: Zastosowanie programów do zdjęć RTG w przemyśle: inspekcja i kontrola jakości
Jak rozdzielczość dpi wpływa na ostrość wydruku?
Rozdzielczość urządzenia określa dokładną liczbę punktów nanoszonych na jeden cal szerokości elementu grzewczego. Standardowe 203 dpi odpowiada dokładnie ośmiu punktom na milimetr, co w praktyce daje najmniejszy możliwy do wydrukowania punkt o średnicy około 0,125 mm. Kiedy parametry rosną do 300 dpi, wielkość pojedynczego punktu spada do około 0,085 mm. W przypadku specjalistycznych maszyn oferujących 600 dpi, wartość ta wynosi zaledwie 0,042 mm. Odpowiednio dopasowana do wymagań linii głowica drukująca bezpośrednio przekłada się na gładkość krawędzi i eliminuje zjawisko schodkowania na łukach.
Przeczytaj również: Dlaczego dereń jolico to idealny wybór do Twojego ogrodu?
Najbardziej wrażliwe na niewystarczającą gęstość punktów pozostają kody dwuwymiarowe typu DataMatrix oraz QR. W ich strukturze każdy moduł musi zachować rygorystyczne proporcje i odpowiednio wysoki kontrast. Według branżowych norm kod o module mniejszym niż 0,125 mm nakładany przy wartości 203 dpi szybko traci weryfikowalność, ponieważ rozgrzane punkty zaczynają na siebie nachodzić. Podobne ryzyko dotyczy drobnego tekstu używanego do oznaczania składu, numerów partii oraz krótkich identyfikatorów. Odstępy między znakami zlewają się w nieczytelną plamę węglową.
Przeczytaj również: Jakie ćwiczenia można wykonywać na ławce rzymskiej? Przewodnik dla początkujących
Dobór parametrów do rodzaju etykiet i prędkości
Etykiety logistyczne oraz paletowe z tradycyjnymi kodami kreskowymi najczęściej wykorzystują sprzęt pracujący w standardzie 203 dpi. Taka specyfikacja zapewnia bezbłędną czytelność szerokich linii przy utrzymaniu maksymalnej prędkości przesuwu taśmy. Z kolei mniejsze etykiety produktowe, które łączą elementy graficzne z miniaturowymi kodami 2D, wymagają zazwyczaj gęstości 300 dpi. Precyzyjniejsze ułożenie grzałek pozwala na zachowanie ostrych przerw między najdrobniejszymi blokami informacyjnymi. Parametr 600 dpi pojawia się natomiast w aplikacjach specjalistycznych, głównie przy znakowaniu miniaturowych komponentów elektronicznych, części motoryzacyjnych lub wyrobów farmaceutycznych. W tych branżach absolutna precyzja mikrodruku stanowi bezwzględny wymóg technologiczny.
Zwiększenie rozdzielczości wymusza bardzo często obniżenie docelowej prędkości znakowania. Zastosowanie gęstszego ułożenia punktów wymaga precyzyjniejszego przekazywania energii cieplnej. Wiąże się to ze zmianą tempa pracy mechanizmów lub koniecznością użycia odpowiednich folii termotransferowych, które ułatwiają przenoszenie barwnika na materiał. Prawidłowa konfiguracja umożliwia znaczne zmniejszenie formatu nośnika, co generuje oszczędności materiałowe przy zautomatyzowanej pracy ciągłej. Elementy grzewcze oraz mechanizmy napędowe muszą precyzyjnie ze sobą współpracować, aby prawidłowo odwzorowywać rotujące dane.
W projektowaniu i wdrażaniu takich rozwiązań specjalizuje się warszawska spółka PROMARK LIGHT, która od 2007 roku dostarcza zautomatyzowane systemy dla firm produkcyjnych i logistycznych. Dystrybutor zapewnia zaawansowane etykieciarki, w tym autorskie modele GOLF i MODERATO, a także kompleksowe wyposażenie obejmujące aplikatory oraz drukarki kodów kreskowych. Przedsiębiorstwo realizuje również usługi serwisowe, utrzymując ciągłość pracy parków maszynowych.
Wybór docelowej rozdzielczości zawsze musi wynikać z chłodnej analizy najmniejszego elementu graficznego umieszczanego na nośniku. Kierowanie się wyłącznie najwyższymi parametrami dostępnymi w specyfikacji technicznej nierzadko podnosi koszty eksploatacji i spowalnia wydajność linii produkcyjnej. Optymalnie dobrany system znakowania zachowuje stabilną czytelność zmiennych danych przy jednoczesnym utrzymaniu wymaganego tempa pracy zakładu.
Kategorie artykułów
Polecane artykuły

Powinniśmy mieć sprawdzonego okulistę

Wycieczka do Skandynawii

Znaczenie hurtowni telekomunikacyjnej w konserwacji sprzętu telekomunikacyjnego
